




Epätäydellisen tunkeuman syyt ja hoito hitsauksen aikana?
1. Ilmiö
Epätäydellinen tunkeuma on ilmiö, jossa hitsattavan sauman juuri ei sula kokonaan hitsauksen aikana ja siihen jää rako.
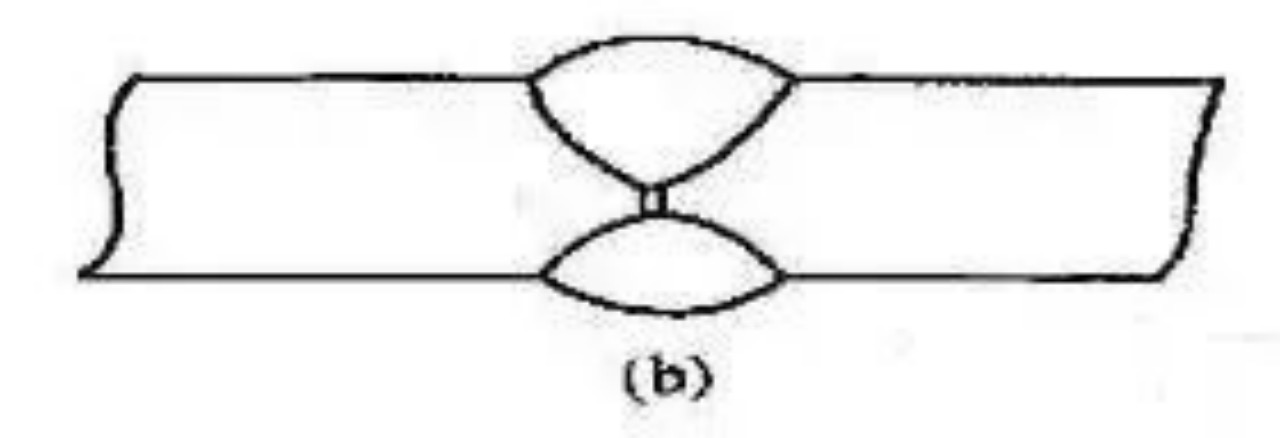
Yksipuolinen hitsausjuuri ei ole täysin lävistynyt

Kaksipuolinen hitsausjuuri ei ole täysin lävistynyt
2. Vaarat
Epätäydellinen tunkeutuminen heikentää liitoksen mekaanisia ominaisuuksia. Samalla epätäydellisen tunkeutumisen lovi ja pää aiheuttavat voimakasta jännitysten keskittymistä, mikä johtaa halkeamiin.
3. Syyanalyysi
(1) Hitsausvirta on liian pieni tai hitsausnopeus liian suuri, mikä johtaa matalaan tunkeutumaan.
(2) Urakulma on liian pieni, tylppä reuna on liian suuri ja juuriväli on liian kapea.
(3) Hitsauspuikon väärä käyttökulma aiheuttaa hitsauspuikon puhaltamisen, jolloin valokaaren lämmönlähde haihtuu tai poikkeaa toiselle puolelle, mikä voi helposti aiheuttaa epätäydellisen sulamisen toisella puolella.
(4) Takapintaa ei puhdisteta perusteellisesti kaksipuolisessa hitsauksessa, tai oksidit, kuona jne. estävät metallien täydellisen yhteensulautumisen.
4. Ennaltaehkäisevät toimenpiteet
(1) Tarkista uran koko ja kokoonpanoväli ohjeiden mukaisesti, puhdista hitsausjuuri huolellisesti ja varmista, että juuri on hitsattu läpi.
(2) Noudata hitsausprosessia, valitse kohtuullinen hitsausvirta, hitsauskulma ja hitsausnopeus ja kiinnitä huomiota sulan raudan sulamiseen tyvestä. Käytettäessä epäkeskoelektrodia on kiinnitettävä huomiota hitsauskulman säätämiseen siten, että valokaari on oikeassa suunnassa.
(3) Alhaisen seosmetalliseoksen omaavien teräsmateriaalien, paksujen ja nopeasti lämmönjohtavien perusmateriaalien hitsausta varten tarvitaan esilämmitys.
5. Hoitomenetelmät
Hitsauksen laatustandardissa epätäydellinen tunkeumavirhe ei ole sallittu kaksipuolisessa hitsauksessa tai yksipuolisessa hitsauksessa tukilevyn kanssa. Yksipuolisessa hitsauksessa ilman tukilevyä sallittu epätäydellinen tunkeumavirhe liittyy hitsin tärkeyteen. Tärkeissä hitsauksissa ei sallita epätäydellistä tunkeumaa toiselta puolelta. Vian sijainti tulee määrittää virheenhavaintotulosten perusteella, ja korjauspaikka tulee määrittää.
11. Yhdistämätön
1. Ilmiö
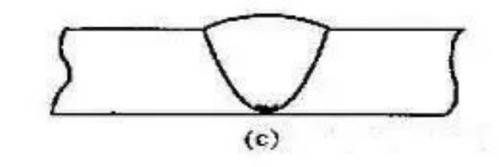
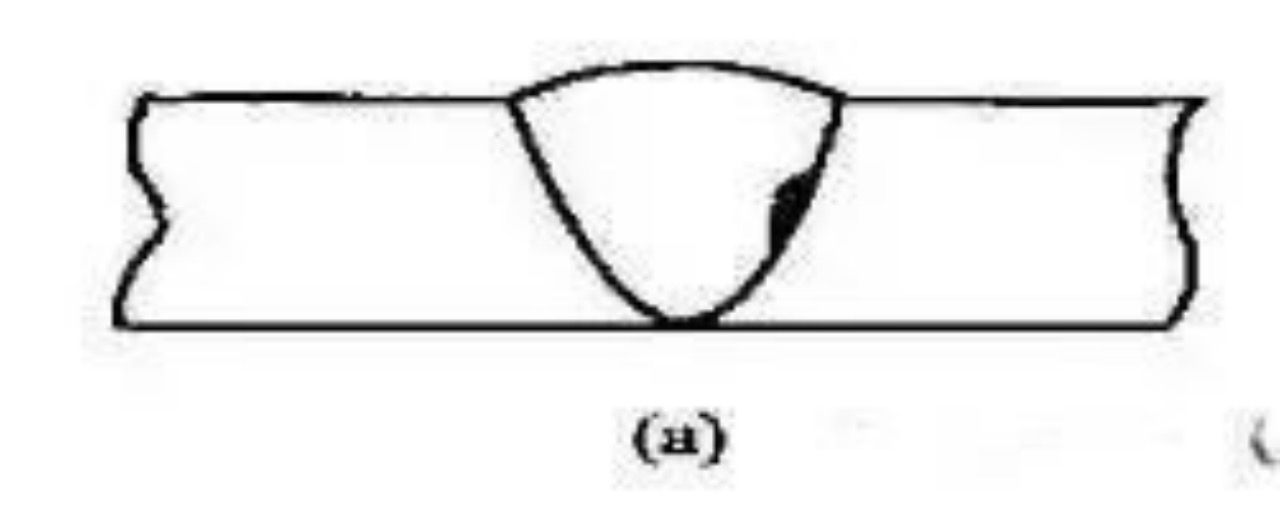
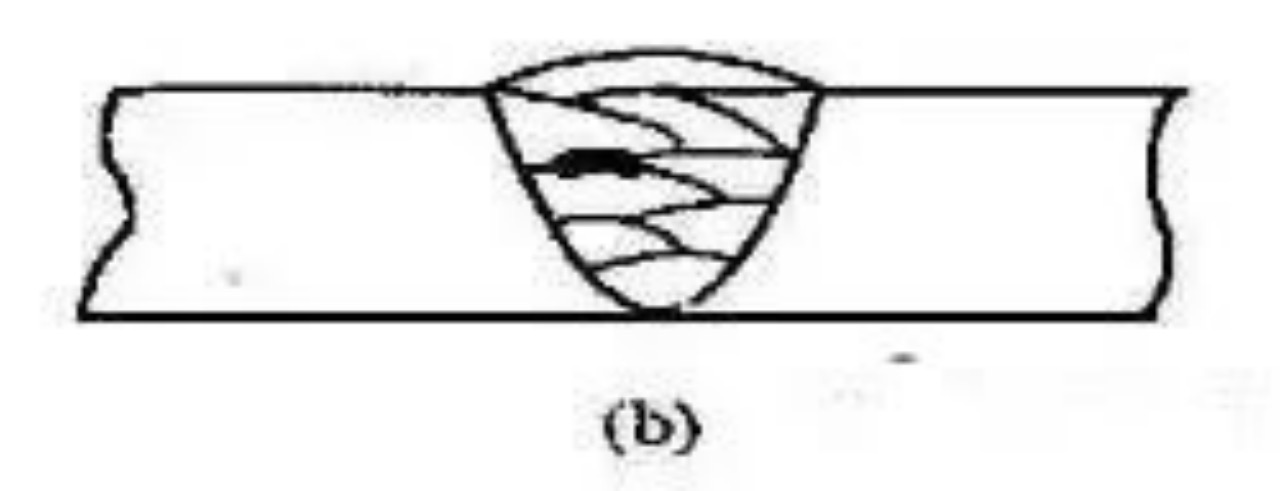
Sulamisvirheellä tarkoitetaan hitsausmetallin ja perusmetallin tai hitsausmetallin ja hitsausmetallin välistä osaa, joka ei ole täysin sulanut ja yhdistynyt. Se voidaan jakaa sivuseinän sulamisvirheeseen, välikerroksen sulamisvirheeseen ja hitsausjuuren sulamisvirheeseen sivuseinän sulamisvirheeseen.
Ei kerrosten välistä fuusiota
Yhdistämättömät juuret
2. Vaarat
Sulamisen puute pienentää nivelen kantavan kuorman tehollista poikkileikkausta ja heikentää mekaanista lujuutta.
3. Syyanalyysi
(1) Sulamisen puutteen syynä on liian pieni hitsauslinjan energia tai liekin energianopeus eli liian pieni hitsausvirta tai liian suuri hitsausnopeus, liian lyhyt taukoaika hitsin molemmilla puolilla tai liian lyhyt kulma hitsauslangassa, jolloin perusmateriaali tai välikerrosmetalli ei ole täysin sulanut ja lisäaine peittää sen.
(2) Kun perusmateriaalin urassa tai edellisen hitsin pinnalla on oksideja tai puhdistamatonta kuonaa ja muuta likaa, tapahtuu myös epätäydellinen sulaminen, jos hitsauslämpötila ei ole riittävän korkea niiden sulattamiseksi ja yhdistämiseksi.
(3) Hitsauslämpötila on alhainen ja hitsausnopeus liian suuri, mikä voi aiheuttaa sen, ettei hitsi sula alussa.
4. Ennaltaehkäisevät toimenpiteet
(1) Valitse kohtuulliset hitsausprosessiparametrit. Hitsauspuikon kulman ja nopeuden tulee olla sopivat. Hitsauspuikkoa tulee liikuttaa hitaasti uran reunalla ja pitää siinä hieman pidempään, jotta lämpö riittää sulattamaan perusmateriaalin ja edellisen hitsausmetallikerroksen.
(2) Perusmateriaalin urassa oleva rautaoksidi ja hitsausurassa oleva kuona on puhdistettava ja tasoitettava.
(3) Kun elektrodi on epäkeskinen hitsauksen aikana, kulmaa on säädettävä siten, että valokaari on oikeaan suuntaan.
5. Hoitomenetelmät
Yleensä hitsauksissa ei sallita epätäydellisiä sulamisvirheitä. Kun niitä esiintyy, vian sijainti on määritettävä virheenpaikannustulosten perusteella ja korjauskohta on määritettävä.
TAIZHOU YIKE MACHINERY CO., LTD sijaitsee Xiayangzhangissa, Daxin kaupungin Wenling Cityssä, Zhejiangissa, Kiinassa, lähellä Taizhoun lentokenttää, Ningbon ja Shanghain satamia. Olemme erikoistuneet erilaisten invertterien valmistukseen. hitsauskone korkealla laadulla ja edullisella hinnalla.
ISO9001-sertifioitu tuotantolaitoksemme tarjoaa tasaista laatua, johon voit luottaa joka käänteessä. Sovelluskohtaiset insinöörimme ja omistautuneet T&K-tiimimme pystyvät räätälöimään ratkaisuja optimaalisen suorituskyvyn ja arvon saavuttamiseksi. Yrityksellämme on runsaasti voimaa tutkia ja kehittää uusia tuotteita Hitsauskones. Tuotteemme valmistetaan kansainvälisen teknologian standardin mukaisesti ja olemme vieneet niitä yli 20 maahan, kuten Brasiliaan, Kolumbiaan, Meksikoon, Espanjaan, Puolaan ja niin edelleen.
Toivotamme lämpimästi tervetulleiksi asiakkaita kaikkialta maailmasta luomaan pitkäaikaisia ja kaikkia hyödyttäviä liikesuhteita sekä ystävyyttä kanssamme.